
Dlaczego gwintowniki ze spiralnymi rowkami DIN bez powłoki przyciągają uwagę w obróbce CNC
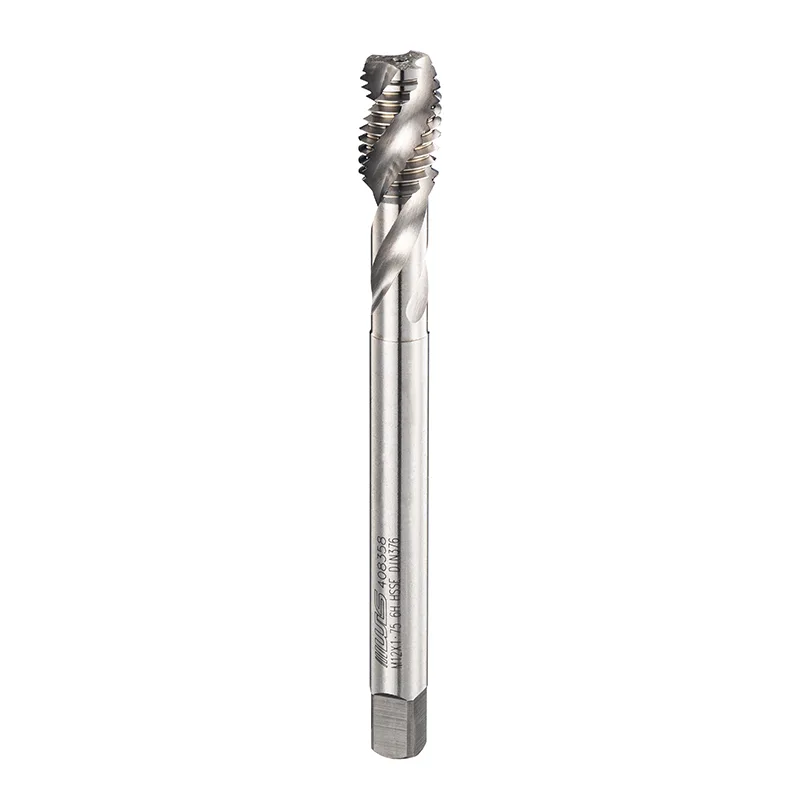
W nowoczesnej obróbce CNC,Gwintowniki spiralne DIN bez powłokicieszą się coraz większym zainteresowaniem, ponieważ warsztaty poszukują zrównoważonych rozwiązań pomiędzy jakością gwintu, stabilnością procesu i praktycznymi kosztami narzędzi. Coraz większy nacisk kładzie się nie tylko na trwałość narzędzia, ale także na dobór odpowiedniej geometrii do określonych warunków obróbki.
Gwintowanie pozostaje jedną z najbardziej wrażliwych operacji w produkcji precyzyjnej. Chociaż utworzenie gwintu wewnętrznego może wydawać się proste, niewielkie różnice w materiale, głębokości otworu, prędkości skrawania i odprowadzaniu wiórów mogą znacząco wpłynąć na wynik końcowy. W miarę jak centra obróbcze stają się coraz bardziej zautomatyzowane, a wymagania produkcyjne stają się coraz bardziej spójne, rola projektowania gwintowników staje się coraz ważniejsza.
Zmienia się także dyskusja na temat wyboru narzędzi. Zamiast skupiać się wyłącznie na tym, czy narzędzie ma powłokę, czy nie, w wielu procesach obróbki większą uwagę zwraca się na związek pomiędzy konstrukcją rowka, warunkami skrawania, materiałami przedmiotu obrabianego i ogólną kontrolą procesu.
Zmieniająca się rola gwintowników w obróbce CNC
Obróbka CNC rozwinęła się w kierunku wyższej wydajności, węższych tolerancji i bardziej ciągłej produkcji. W tym środowisku narzędzia do gwintowania muszą działać spójnie w różnych zastosowaniach, w tym w częściach samochodowych, formach, komponentach elektronicznych, komponentach związanych z lotnictwem i sprzętem nowej energii.
Gwintownik to nie tylko narzędzie tnące, które usuwa materiał. Na jego geometrię wpływa kilka ważnych czynników:
| Kluczowy czynnik | Wpływ na wydajność gwintowania |
|---|---|
| Projekt fletu | Określa ruch i ewakuację wiórów |
| Kąt helisy | Wpływa na stabilność skrawania i kontrolę wiórów |
| Najnowocześniejsza geometria | Wpływa na moment obrotowy i jakość powierzchni gwintu |
| Wybór materiału | Określa odporność na zużycie i zakres zastosowań |
| Warunki maszynowe | Wpływa na dokładność i powtarzalność |
Badania nad konstrukcją gwintownika ze spiralnym rowkiem wykazały, że czynniki takie jak przestrzeń na wióry, moment skrawania i sztywność narzędzia należy rozpatrywać łącznie, ponieważ bezpośrednio wpływają one na stabilność obróbki.
To wyjaśnia, dlaczego wybór kranu w coraz większym stopniu staje się decyzją procesową, a nie zwykłą wymianą.
Dlaczego konstrukcja rowka spiralnego ma znaczenie przy gwintowaniu otworów nieprzelotowych
Jednym z głównych powodów, dla których gwintowniki ze spiralnymi rowkami nadal przyciągają uwagę, jest ich zdolność do kontrolowania ruchu wiórów podczas operacji w otworach nieprzelotowych.
W przeciwieństwie do otworów przelotowych, otwory nieprzelotowe nie zapewniają otwartej drogi dla wyjścia wiórów. Jeśli w otworze gromadzą się wióry, mogą zakłócać skrawanie, zwiększać opór i wpływać na dokładność gwintu.
Spiralna struktura rowków spiralnych pomaga w prowadzeniu wiórów w górę podczas obróbki, dzięki czemu nadają się one do wielu zastosowań w otworach nieprzelotowych, gdzie głównym problemem jest odprowadzanie wiórów.
Staje się to szczególnie ważne podczas obróbki materiałów tworzących dłuższe wióry, takich jak niektóre stale, stale nierdzewne i stopy aluminium.
Stabilny proces ewakuacji wiórów może pomóc w ograniczeniu typowych problemów, w tym:
Dlaczego krany bez powłoki znów przyciągają uwagę?
Od wielu lat szeroko dyskutuje się o zaawansowanych powłokach, ponieważ mogą one poprawić odporność na tarcie i zużycie w określonych warunkach obróbki. Jednakże brak powłoki nie oznacza automatycznie, że narzędzie jest nieodpowiednie.
Wydajność kranu zależy od wielu czynników, w tym:
W niektórych środowiskach obróbki konstrukcja bez powłoki może zapewnić praktyczne korzyści. Może to uprościć wybór narzędzia do zastosowań ogólnych, w których ekstremalna odporność na ciepło lub wydłużona żywotność narzędzia nie jest podstawowym wymaganiem.
Zamiast zwiększać złożoność poprzez dodatkową obróbkę powierzchni, niektóre procesy produkcyjne skupiają się na optymalizacji podstawowej struktury narzędzia tnącego.
Odzwierciedla to szerszy trend w produkcji: wybieranie narzędzi zgodnie z rzeczywistymi warunkami pracy, a nie kierowaniem się jednym wskaźnikiem wydajności.
Znaczenie dopasowania projektu narzędzia do materiału
Częstym błędem w obróbce CNC jest założenie, że jeden projekt gwintownika może jednakowo obsłużyć każdy materiał.
Różne materiały stwarzają różne wyzwania związane z cięciem.
Na przykład:
| Rodzaj materiału | Typowe uwagi dotyczące gwintowania |
|---|---|
| Stal węglowa | Wymaga stabilnego cięcia i stałej kontroli wiórów |
| Stal nierdzewna | Często powoduje większy opór skrawania i ryzyko utwardzania przez zgniot |
| Stop aluminium | Wymaga zwracania uwagi na tworzenie się wiórów i przyczepność materiału |
| Lane żelazo | Daje krótsze wióry, ale może wymagać innych strategii cięcia |
| Stal formowa | Wymaga dokładności i sztywności narzędzia |
Z tego powoduGwintowniki spiralne DIN bez powłokisą zazwyczaj oceniane na podstawie wymagań aplikacji, a nie jako uniwersalny wybór.
Sama norma DIN zapewnia uporządkowane odniesienie do wymiarów gwintów i kompatybilności, pomagając procesom obróbki zachować spójność podczas pracy ze znormalizowanymi specyfikacjami gwintów.
Automatyzacja CNC zwiększa potrzebę stabilności procesu
W miarę jak coraz więcej operacji obróbki skrawaniem zmierza w stronę produkcji zautomatyzowanej, nieoczekiwane przerwy stają się coraz bardziej kosztowne.
Zepsuty gwintownik lub niestabilny proces gwintowania może mieć wpływ nie tylko na jeden element, ale na całą sekwencję produkcyjną.
Nowoczesne środowiska CNC w coraz większym stopniu skupiają się na przewidywalnym zachowaniu obróbki poprzez:
W tym środowisku geometria narzędzia staje się kluczowym czynnikiem, ponieważ wpływa na stabilność cyklu obróbki podczas powtarzanych operacji.
Dobrze dobrany kran może ograniczyć niepotrzebne regulacje i pomóc operatorom w utrzymaniu spójnych wyników.
Typowe nieporozumienia dotyczące wybierania dotknięć
Wiele problemów z gwintowaniem nie wynika z samego gwintowania.
Problem produkcyjny może wynikać z kilku połączonych czynników:
| Problem | Możliwy powód |
|---|---|
| Zepsuty kran | Za duży moment obrotowy, złe ustawienie, nieodpowiednie parametry |
| Szorstka powierzchnia gwintu | Nieprawidłowa prędkość, zakłócenia wiórów, zużycie narzędzia |
| Oversize'owy wątek | Niewłaściwe warunki skrawania lub stan narzędzia |
| Krótka żywotność narzędzia | Niedopasowanie materiału lub niewystarczające smarowanie |
| Niestabilna produkcja | Brak standaryzacji procesów |
Wymiana gwintownika bez przeglądu całego procesu obróbki może nie rozwiązać podstawowego problemu.
Najskuteczniejszym podejściem jest zwykle ocena całej operacji, w tym przygotowania do wiercenia, sztywności maszyny, doprowadzenia chłodziwa i procedur kontrolnych.
Trendy w produkcji precyzyjnej stojące za zmianami w wyborze narzędzi
Obecny rozwój obróbki CNC zmierza w stronę elastyczności i wydajności. Firmy przetwarzające różne materiały i komponenty coraz częściej potrzebują narzędzi, które można dostosować do różnorodnych wymagań produkcyjnych.
Tendencja ta skłoniła do zwrócenia większej uwagi na:
Zamiast wybierać narzędzia wyłącznie na podstawie maksymalnej prędkości skrawania, zespoły obróbcze coraz częściej biorą pod uwagę całkowitą wydajność procesu.
Narzędzie zapewniające stabilne wyniki gwintowania w realistycznych warunkach może stworzyć większą wartość niż narzędzie zaprojektowane wyłącznie dla scenariuszy o ekstremalnej wydajności.
Doświadczenie Wilsona w zakresie precyzyjnych narzędzi do gwintowania
Dzięki ponad 20-letniemu doświadczeniu w rozwoju narzędzi precyzyjnych Wilson koncentruje się na badaniach, produkcji i zastosowaniu narzędzi do gwintowania i narzędzi pomiarowych. Asortyment produktów obejmuje gwintowniki maszynowe, gwintowniki z rowkiem spiralnym, gwintowniki walcowane, gwintowniki ręczne i gwintowniki zgodne ze standardem DIN.
Doświadczenie firmy obejmuje zastosowania obejmujące produkcję samochodów, komponenty lotnicze i kosmiczne, sprzęt nowej energii, produkcję form, urządzenia elektroniczne i przemysł obróbki metali.
Rozwój precyzyjnych narzędzi do gwintowania w dalszym ciągu zależy od połączenia technologii produkcji, możliwości kontroli i praktycznego doświadczenia w obróbce.
Patrząc w przyszłość: jakość gwintowania zależy od zrozumienia procesu
Rosnące zainteresowanie gwintownikami ze spiralnymi rowkami DIN bez powłoki odzwierciedla szersze zmiany w obróbce CNC. Wybór narzędzia w coraz mniejszym stopniu opiera się na podążaniu za jednym trendem, a bardziej na zrozumieniu związku pomiędzy strukturą narzędzia a warunkami produkcji.
Pomyślny proces gwintowania wymaga koordynacji pomiędzy gwintownikiem, maszyną, materiałem, parametrami i systemem kontroli.
W miarę ewolucji produkcji precyzyjnej firmy prawdopodobnie będą nadal poszukiwać bardziej zrównoważonych podejść, które łączą dokładność, stabilność i wydajne metody produkcji.
Przyszłość gwintowania nie zależy wyłącznie od powłok i szybkości skrawania. Zależy to od wyboru odpowiedniej konstrukcji narzędzia do danego wyzwania związanego z obróbką. Gwintowniki spiralne DIN bez powłoki, wraz z innymi rozwiązaniami firmy Wilson do precyzyjnego gwintowania, stanowią jeden przykład tego, jak tradycyjne konstrukcje narzędzi w dalszym ciągu dostosowują się do wymagań współczesnej obróbki CNC.
Powiązane wiadomości
- Jak gwintowniki ze spiralnymi rowkami DIN bez powłoki zmniejszają koszty narzędzi w produkcji
- Gwintowniki spiralne DIN bez powłoki i przejście w stronę elastycznej obróbki
- Co sprawia, że gwintowniki ze spiralnymi rowkami DIN bez powłoki są praktycznym wyborem do precyzyjnego gwintowania?
- W jaki sposób jeden z warsztatów mechanicznych zmniejszył liczbę odrzutów gwintowanych o 60% — po przejściu na gwintowniki z prostymi rowkami DIN do operacji z otworami nieprzelotowymi?
- Dlaczego gwintowniki z przedłużoną spiralą DIN są niezbędne do gwintowania o wysokiej wydajności?
- Dlaczego gwintowniki ISO ze spiralnymi rowkami i powłoką są niezbędne do precyzyjnego gwintowania?
Zostaw mi wiadomość
Nowe Produkty


Zalecenia dotyczące wiadomości


