
Gwintowniki spiralne DIN bez powłoki i przejście w stronę elastycznej obróbki
Elastyczna obróbka zmienia sposób, w jaki warsztaty zarządzają różnymi materiałami, specyfikacjami gwintów i wielkością produkcji. W miarę jak operacje CNC stają się coraz bardziej zróżnicowane,Gwintowniki spiralne DIN bez powłokistanowią jedną z opcji szerszego przejścia w kierunku oprzyrządowania dostosowanego do konkretnego zastosowania i bardziej elastycznych procesów produkcyjnych.
Zmiana wynika z wyzwania praktycznego: na jednej linii obróbczej może być konieczne przetworzenie kilku projektów komponentów w ciągu jednej zmiany, przy jednoczesnym zachowaniu dokładności gwintu i ograniczeniu czasu przezbrajania. Zamiast polegać na jednej konfiguracji narzędzia do każdej operacji, zespoły produkcyjne zwracają większą uwagę na geometrię gwintownika, materiał przedmiotu obrabianego, głębokość otworu i warunki skrawania.
Dlaczego elastyczna obróbka staje się coraz ważniejsza
Tradycyjna produkcja często koncentruje się na długich seriach identycznych komponentów. Z kolei elastyczna obróbka umożliwia sprzętowi i procesom dostosowywanie się do zmian w geometrii części, materiale lub wielkości zamówienia przy mniejszej liczbie zakłóceń.
Podejście to ma zastosowanie w przypadku komponentów samochodowych, sprzętu elektronicznego, form, części związanych z lotnictwem i maszynami wykorzystującymi nową energię. Zastosowania te mogą obejmować różne rozmiary gwintów, właściwości materiału i wymagania dotyczące tolerancji, nawet jeśli są przetwarzane na podobnym sprzęcie CNC.
Dyskusje branżowe na temat rozwoju CNC w roku 2026 w coraz większym stopniu kładą nacisk na automatyzację, połączone dane produkcyjne i bardziej responsywne planowanie procesów. Dzięki tym zmianom powtarzalność jest szczególnie ważna: proces musi pozostać pod kontrolą nawet w przypadku zmiany wymagań produkcyjnych.
Gwintowanie zasługuje na szczególną uwagę, ponieważ gwinty wewnętrzne są trudne do skorygowania, gdy element osiągnie końcowy etap obróbki. Uszkodzony gwint może prowadzić do konieczności dodatkowej kontroli, przeróbki lub złomowania części. Elastyczna produkcja wymaga zatem nie tylko dającego się dostosować sprzętu, ale także jasnej metody wyboru i weryfikacji narzędzi skrawających.
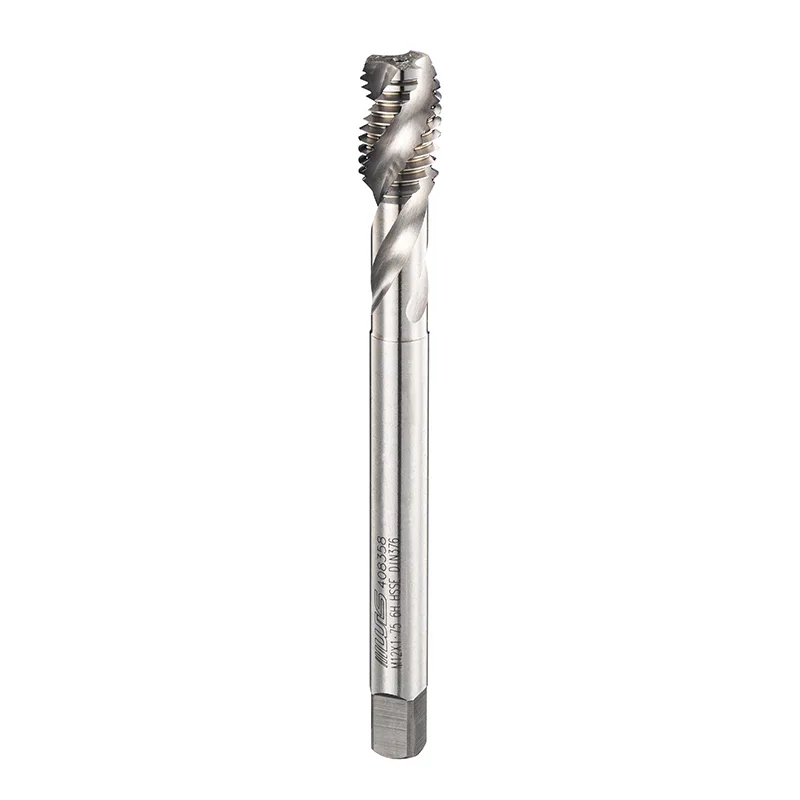
Rola geometrii rowka spiralnego
Geometria gwintownika wpływa na sposób, w jaki narzędzie skrawa materiał i zarządza powstałymi wiórami. Gwintowniki ze spiralnymi rowkami posiadają spiralne rowki, które ułatwiają odprowadzanie wiórów z otworu podczas gwintowania.
Ta cecha sprawia, że są one przydatne w wielu operacjach z otworami nieprzelotowymi, gdzie wióry nie mogą wydostać się przez przeciwną stronę przedmiotu obrabianego. Jeśli w pobliżu krawędzi skrawających gromadzą się wióry, opór może wzrosnąć, a gotowy gwint może stać się nierówny.
Jednakże odprowadzanie wiórów zależy nie tylko od kształtu rowka. Kąt pochylenia linii śrubowej, przestrzeń rowka, najnowocześniejsza geometria, materiał przedmiotu obrabianego, smarowanie i parametry obróbki wpływają na wydajność.
Na przykład głęboki, nieprzelotowy otwór w materiale wytwarzającym długie wióry stwarza inne wyzwania niż płytki otwór w materiale, który pęka na krótkie wióry. Wybór narzędzia powinien odzwierciedlać te różnice, a nie traktować wszystkie operacje gwintowania jako zamienne.
Dlaczego przygotowanie dołka wciąż ma znaczenie
Nawet odpowiedni gwintownik nie jest w stanie skompensować każdego błędu obróbki poprzedzającej. Niewymiarowy otwór prowadzący zwiększa ilość materiału, który należy usunąć, co może zwiększyć moment obrotowy skrawania. Zbyt duży otwór może zmniejszyć zaangażowanie gwintu, natomiast niewystarczająca głębokość otworu może spowodować opadnięcie gwintownika przed wykonaniem wymaganego gwintu.
Przed wymianą gwintownika zespoły obróbcze powinny sprawdzić średnicę wiercenia, głębokość otworu, wyrównanie, specyfikację gwintu i synchronizację maszyny. Kontrole te pomagają odróżnić problemy związane z narzędziem od problemów powstałych gdzie indziej w procesie.
Gdzie krany bez powłoki pasują do elastycznej produkcji
Powłoki narzędzi mogą poprawić wydajność w określonych warunkach, w tym w zastosowaniach, w których tarcie, ciepło lub zużycie stanowią poważne problemy. Jednakże narzędzia powlekane nie są automatycznie najlepszym wyborem do każdego zadania obróbki.
Gwintownik bez powłoki może być odpowiedni, jeśli jego podłoże, geometria cięcia i warunki pracy odpowiadają konkretnym zastosowaniu. Jego przydatność należy oceniać na podstawie obrabianego materiału, wymaganej jakości gwintu, prędkości skrawania, smarowania i oczekiwanej trwałości narzędzia.
Gwintowniki spiralne DIN bez powłokinależy zatem oceniać jako opcję dostosowaną do konkretnego zastosowania, a nie jako uniwersalny zamiennik powlekanych kranów. Sam brak powłoki nie oznacza niższego kosztu wykończonego otworu, dłuższej żywotności narzędzia ani lepszej jakości gwintu. Wyniki te wymagają dowodów z rzeczywistego środowiska produkcyjnego.
W przypadku elastycznej obróbki bardziej użytecznym pytaniem jest, czy wybrany gwintownik może spełnić wymagania konkretnej operacji bez wprowadzania niepotrzebnych zmian w procesie.
Porównanie typowych zagadnień dotyczących wątków
| Czynnik produkcyjny | Co należy ocenić | Dlaczego to ma znaczenie |
|---|---|---|
| Materiał przedmiotu obrabianego | Twardość, skrawalność, tworzenie wiórów | Wpływa na opór skrawania i zużycie |
| Typ otworu | Otwór ślepy lub przelotowy | Określa wymagania dotyczące odprowadzania wiórów |
| Specyfikacja gwintu | Średnica, podziałka, tolerancja, głębokość | Ustala wymagania wymiarowe |
| Dotknij geometrii | Konstrukcja rowkowa, kąt pochylenia linii śrubowej, krawędzie tnące | Wpływa na ruch wiórów i zachowanie podczas skrawania |
| Obróbka powierzchni | Wersja powlekana lub niepowlekana | Musi odpowiadać warunkom pracy |
| Konfiguracja CNC | Wyrównanie, synchronizacja, sztywność | Obsługuje powtarzalne tworzenie gwintów |
| Kontrola | Sprawdziany gwintów i kontrola wymiarów | Potwierdza zgodność ze specyfikacjami |
Porównanie to pokazuje, dlaczego wybór narzędzi najlepiej przeprowadzać w ramach planowania procesu. Zmiana jednej zmiennej może wpłynąć na kilka innych, a poprawa w jednym obszarze nie rozwiązuje automatycznie każdego problemu związanego z obróbką.
Różnorodność materiałowa wymaga różnych decyzji
Elastyczna obróbka często obejmuje wiele rodzajów metali, z których każdy ma własną charakterystykę skrawania.
Stal węglowa może wymagać szczególnej uwagi w zakresie obciążenia skrawającego i kontroli wiórów. Stal nierdzewna może dawać większą odporność i może twardnieć w nieodpowiednich warunkach. Stopy aluminium mogą powodować problemy związane z przyczepnością materiału i tworzeniem się wiórów, podczas gdy żeliwo zazwyczaj wytwarza różne układy wiórów.
Różnice te wpływają na wybór geometrii gwintownika, parametrów skrawania i strategii smarowania. Konfiguracja, która działa konsekwentnie w przypadku jednego materiału, może wymagać regulacji w przypadku zmiany przedmiotu obrabianego.
Z tego powodu przydatne są zapisy produkcyjne. Rejestrowanie typu narzędzia, materiału przedmiotu obrabianego, warunków skrawania, trwałości narzędzia i wyników kontroli umożliwia zespołom zajmującym się obróbką porównanie wydajności różnych zadań. Zmniejsza także zależność od nieformalnych dostosowań, gdy podobny komponent wraca do produkcji.
Elastyczna standaryzacja narzędzi i procesów
Elastyczność nie oznacza zmiany narzędzi i parametrów bez ograniczeń. W praktyce produkcja adaptowalna najlepiej sprawdza się, gdy zmiany są poparte jasnymi standardami.
Warsztat może ustalić zatwierdzone konfiguracje narzędzi dla popularnych grup materiałów, udokumentować odpowiednie warunki gwintowania i określić odstępy między przeglądami dla krytycznych gwintów. Kiedy nowa część wchodzi do produkcji, inżynierowie mogą wykorzystać te zapisy jako punkt wyjścia przed zatwierdzeniem konfiguracji.
Zautomatyzowany sprzęt CNC może dodatkowo zapewniać spójność poprzez zsynchronizowane cykle gwintowania, monitorowanie trwałości narzędzi i udokumentowane programy obróbki. Funkcje te nie eliminują konieczności oceny przez operatora, ale mogą ułatwić identyfikację i odtworzenie problemów.
Przydatna ocena powinna uwzględniać nie tylko cenę zakupu narzędzia. Odpowiednie pomiary obejmują zużycie narzędzi, przestoje maszyny, odrzucone komponenty, czas ponownej obróbki i wyniki kontroli. Porównanie tych czynników w znaczącym cyklu produkcyjnym zapewnia jaśniejszy obraz wydajności procesu.
Co sprawdzić przed wyborem gwintownika spiralnego DIN
Przed wprowadzeniem nowego gwintownika do elastycznego procesu obróbki zespoły produkcyjne mogą wykonać praktyczną sekwencję:
- Potwierdź wymagania dotyczące wątku. Sprawdź standard gwintu, skok, tolerancję i wymaganą głębokość.
- Sprawdź obrabiany przedmiot. Zidentyfikuj materiał i rozważ jego twardość oraz zachowanie podczas tworzenia wiórów.
- Przejrzyj geometrię otworu. Ustal, czy operacja obejmuje otwór ślepy czy przelotowy i potwierdź wymiary otworu prowadzącego.
- Dopasuj narzędzie do operacji. Oceń geometrię rowka, podłoże, stan powłoki i wytyczne producenta dotyczące stosowania.
- Sprawdź parametry obróbki. Sprawdź prędkość, synchronizację posuwu, smarowanie i sztywność maszyny.
- Sprawdź komponenty próbne. Przed standaryzacją procesu należy zastosować odpowiednie mierniki i kontrole wymiarowe.
- Śledź wyniki produkcji. Sprawdź zużycie narzędzia, jakość gwintu, przerwy w cyklach i odsetek odrzutów w powtarzanych seriach.
Takie podejście pomaga uniknąć typowego błędu: przypisywania każdej wady gwintu narzędziu, gdy rzeczywistą przyczyną może być nieprawidłowa średnica otworu, nieodpowiednie warunki skrawania lub złe ustawienie.
Doświadczenie w opracowywaniu precyzyjnych narzędzi i stosowaniu
Wilson to marka powiązana z firmą Taizhou Hongyi Precision Tools Co., Ltd., która ma ponad 20-letnie doświadczenie w produkcji precyzyjnych narzędzi i opracowuje produkty do zastosowań związanych z nacinaniem gwintów i pomiarami. Jej asortyment obejmuje gwintowniki maszynowe, gwintowniki z rowkiem spiralnym, gwintowniki walcowe, gwintowniki ręczne i gwintowniki DIN.
Informacje o firmie opisują również możliwości produkcyjne i kontrolne precyzyjnych narzędzi do gwintowania, a także zastosowania w przemyśle motoryzacyjnym, lotniczym, sprzęcie nowej energii, produkcji form, sprzęcie elektronicznym i obróbce metali.
Ten kontekst branżowy odzwierciedla szerszą zasadę dotyczącą obróbki precyzyjnej: spójne wyniki zależą od interakcji między konstrukcją narzędzia, sprzętem produkcyjnym, procesami produkcyjnymi i inspekcją. Żadna pojedyncza funkcja produktu nie zastąpi konieczności walidacji całej operacji.
Elastyczna obróbka zależy od odpowiedniego procesu, a nie od jednego uniwersalnego narzędzia
Przejście w kierunku elastycznej obróbki zachęca warsztaty do oceny oprzyrządowania zgodnie z rzeczywistymi wymaganiami produkcyjnymi. Różne materiały, geometrie otworów i specyfikacje gwintów wymagają różnych kombinacji konstrukcji narzędzia i warunków obróbki.
Gwintowniki spiralne DIN bez powłokimogą pasować do określonych zastosowań gwintowania, jeśli ich geometria i właściwości materiałowe odpowiadają zadaniu. Ich wartość należy określić na podstawie walidacji procesu, a nie samych założeń dotyczących stanu powłoki.
Ostatecznie elastyczna produkcja zależy od świadomego wyboru narzędzi, standardowych procedur konfiguracji i konsekwentnej kontroli. Portfolio precyzyjnych narzędzi Wilsona, w tym asortyment narzędzi do gwintowania DIN, ilustruje różnorodność opcji narzędzi stosowanych w nowoczesnych operacjach obróbki. Główny wniosek pozostaje prosty: zdolność adaptacji wynika z dopasowania narzędzia do zadania i sprawdzenia wyniku w rzeczywistych warunkach produkcji.
Poprzedni :
-
Powiązane wiadomości
- Dlaczego gwintowniki ze spiralnymi rowkami DIN bez powłoki przyciągają uwagę w obróbce CNC
- Co sprawia, że gwintowniki ze spiralnymi rowkami DIN bez powłoki są praktycznym wyborem do precyzyjnego gwintowania?
- W jaki sposób jeden z warsztatów mechanicznych zmniejszył liczbę odrzutów gwintowanych o 60% — po przejściu na gwintowniki z prostymi rowkami DIN do operacji z otworami nieprzelotowymi?
- Dlaczego gwintowniki z przedłużoną spiralą DIN są niezbędne do gwintowania o wysokiej wydajności?
- Dlaczego gwintowniki ISO ze spiralnymi rowkami i powłoką są niezbędne do precyzyjnego gwintowania?
- W jaki sposób gwintowniki ISO z wydłużonymi rowkami spiralnymi mogą poprawić wydajność precyzyjnej obróbki?
Zostaw mi wiadomość


