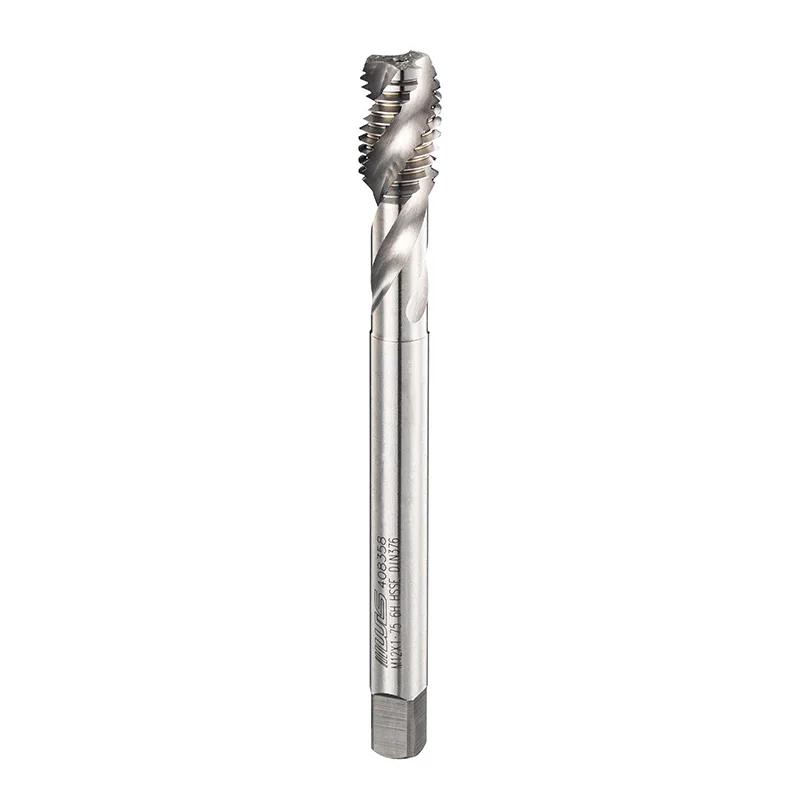
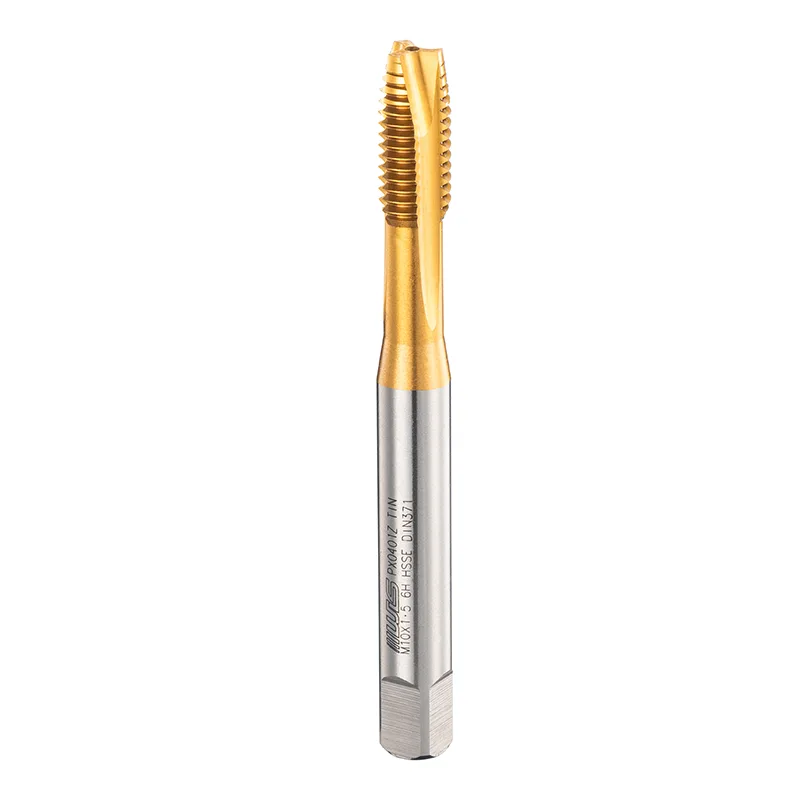
Co sprawia, że gwintowniki ze spiralnymi rowkami DIN bez powłoki są praktycznym wyborem do precyzyjnego gwintowania?
Gwintowniki spiralne DIN bez powłokisą przeznaczone do kontrolowanego gwintowania wewnętrznego, gdzie ważne jest odprowadzanie wiórów, spójność wymiarowa i niezawodna obróbka. Ich geometria spiralnego rowka jest szczególnie przydatna w przypadku otworów nieprzelotowych, ponieważ wióry mogą być prowadzone w górę i od obszaru skrawania. Powierzchnia niepowlekana może być również praktycznym rozwiązaniem, gdy materiał obrabianego przedmiotu, warunki skrawania i wielkość produkcji nie wymagają specjalistycznej powłoki. W tym przewodniku wyjaśniono, jak działają te gwintowniki, gdzie sprawdzają się najlepiej, jak wybrać właściwą specyfikację i jak uniknąć typowych problemów, takich jak pękanie gwintownika, zła jakość gwintu, nadmierny moment obrotowy i nieprawidłowe przygotowanie otworu.

Spis treści
- Zrozumienie gwintowników spiralnych DIN bez powłoki
- Jak działa geometria spiralnego rowka
- Dlaczego warto wybrać powierzchnię niepowlekaną?
- Kluczowe zalety w produkcji
- Kompatybilność materiałowa
- Przewodnik wyboru
- Ważne parametry obróbki
- Krany niepowlekane i powlekane
- Typowe problemy i rozwiązania
- Typowe zastosowania
- Kwestie dotyczące jakości i produkcji
- Często zadawane pytania
- Wniosek
Zrozumienie gwintowników spiralnych DIN bez powłoki
Gwintowanie wewnętrzne może wydawać się proste, ale etap gwintowania może stać się jedną z najbardziej wrażliwych operacji w obróbce precyzyjnej. Sytuacja staje się bardziej wymagająca, gdy dołek jest ślepy. W przeciwieństwie do otworu przelotowego, otwór nieprzelotowy ma zamknięte dno, zatem proces cięcia musi usuwać wióry, nie dopuszczając do ich gromadzenia się w obszarze roboczym.
Gwintowniki DIN bez powłoki łączą w sobie standardowe wymiary ze spiralną konstrukcją rowka i jasną, nieobrobioną powierzchnią skrawania. Komercyjne przykłady niepowlekanych gwintowników maszynowych DIN są dostępne w konstrukcji HSS-E, w konfiguracjach DIN 371 lub DIN 376, w zależności od rozmiaru i wymiarów trzpienia. Typowe specyfikacje mogą obejmować profil gwintu 60 stopni, zdefiniowane klasy tolerancji i głębokości zastosowania określone w odniesieniu do średnicy gwintownika. :contentReference[oaicite:1]{index=1}
Najważniejszą kwestią jest to, że „brak powłoki” nie oznacza „niskiej wydajności”. Gwintownik niepowlekany może być bardzo skuteczny, jeśli jego geometria, materiał podstawowy, warunki skrawania, chłodziwo i materiał przedmiotu obrabianego są odpowiednio dopasowane.
Praktyczne dania na wynos:Właściwy gwintownik zależy od całego zastosowania obróbki, a nie tylko od tego, czy narzędzie ma powłokę.
Jak działa geometria spiralnego rowka
Cechą charakterystyczną gwintownika ze spiralnym rowkiem jest spiralny rowek tnący. Podczas gwintowania prawostronnego geometria pomaga przemieszczać wióry w górę, w kierunku wejścia do ślepego otworu, zamiast pozwalać na ich gromadzenie się na dnie.
To sprawia, że gwintowniki ze spiralnymi rowkami są szczególnie przydatne do zastosowań z otworami nieprzelotowymi i do materiałów, które mają tendencję do wytwarzania ciągłych lub ciągliwych wiórów. W literaturze technicznej opisano gwintowniki spiralne jako narzędzia przeznaczone do usuwania wiórów z zębów tnących i z otworu. :contentReference[oaicite:2]{index=2}
Skuteczne odprowadzanie wiórów ma znaczenie, ponieważ upakowane wióry mogą zwiększyć moment skrawania. Gdy dostępna przestrzeń rowka zostanie ograniczona, kran może napotkać większy opór, uszkodzenie gwintu, problemy wymiarowe, a nawet katastrofalne pęknięcie.
1. Cięcie
Krawędzie tnące tworzą profil gwintu wewnętrznego.
2. Kontrola wiórów
Spiralne rowki odprowadzają wióry od dna otworu.
3. Tworzenie nici
Gwint stopniowo tworzy wymagany gwint wewnętrzny.
Dlaczego warto wybrać powierzchnię niepowlekaną?
Powłoki mogą poprawić odporność na zużycie i zmniejszyć tarcie w wymagających zastosowaniach, ale nie są automatycznie wymagane w przypadku każdej operacji gwintowania. Gwintowniki niepowlekane są nadal szeroko stosowane, ponieważ zapewniają prostą powierzchnię cięcia i mogą być ekonomiczne w przypadku odpowiednich materiałów i warunków produkcji. W odniesieniach do narzędzi technicznych powszechnie określa się niepowlekane gwintowniki jako narzędzia z „błyszczącym wykończeniem”. :contentReference[oaicite:3]{index=3}
W przypadku producentów przetwarzających stopy aluminium, materiały na bazie miedzi, stale o niższej wytrzymałości i inne odpowiednie przedmioty obrabiane, niepowlekany gwintownik może zapewnić zrównoważone połączenie wydajności skrawania i kosztów zakupu. Brak powłoki pozwala również uniknąć problemu z wyborem powłoki, gdy podstawowy materiał narzędzia i kombinacja przedmiotu obrabianego już zapewniają zadowalające wyniki.
- Efektywność kosztowa:Prostsza obróbka powierzchni może obniżyć koszt zakupu narzędzia.
- Bezpośrednia powierzchnia cięcia:Krawędź tnąca stosowana jest bez dodatkowej warstwy powłoki.
- Nadaje się do wybranych materiałów:Szczególnie przydatne, gdy głównym wymaganiem nie jest ekstremalna odporność na ścieranie.
- Łatwe planowanie aplikacji:Wybór narzędzia może koncentrować się na geometrii, materiale, tolerancji i warunkach skrawania.
- Elastyczne zastosowanie produkcyjne:Nadaje się do konserwacji, ogólnej obróbki, prototypów i wielu operacji produkcyjnych.
Jednak niepowlekany nie oznacza, że nadaje się uniwersalnie. W przypadku materiałów ściernych, bardzo dużych wielkości produkcji, trudnych stopów lub podwyższonych temperatur skrawania rozwiązanie powlekane może zapewnić dłuższą żywotność. Dlatego najlepszy wybór powinien opierać się na rzeczywistych warunkach obróbki, a nie samym stanie powłoki.
Kluczowe zalety w produkcji
Odpowiednio dobrane gwintowniki z rowkiem spiralnym DIN bez powłoki mogą rozwiązać kilka typowych problemów napotykanych przez zespoły obróbcze.
| Wyzwanie produkcyjne | Jak to narzędzie może pomóc |
|---|---|
| Gromadzenie się wiórów w otworach nieprzelotowych | Spiralne rowki kierują wióry w stronę wejścia do otworu. |
| Częste pękanie kranu | Lepsze odprowadzanie wiórów może zmniejszyć przeciążenie związane z wiórami. |
| Uszkodzenie powierzchni gwintu | Zredukowane ponowne cięcie wiórów pomaga utrzymać czystsze powierzchnie gwintów. |
| Koszt zakupu narzędzia | Niepowlekana konstrukcja może być ekonomiczna w przypadku odpowiednich zadań. |
Geometria rowka spiralnego jest szczególnie cenna przy gwintowaniu otworów nieprzelotowych, ponieważ odprowadzanie wiórów jest jedną z głównych różnic pomiędzy konstrukcjami rowków spiralnych i prostych. :contentReference[oaicite:4]{index=4}
Kompatybilność materiałowa
Wybór gwintownika bez uwzględnienia przedmiotu obrabianego jest częstym źródłem niespójnych wyników. Ten sam gwintownik spiralny DIN może zachowywać się zupełnie inaczej w przypadku aluminium, stali miękkiej, stali nierdzewnej lub stopu o wysokiej wytrzymałości.
| Rodzaj materiału | Główna uwaga | Przydatność niepowlekana |
|---|---|---|
| Stal niskowęglowa | Tworzenie się wiórów i smarowanie | Często odpowiedni |
| Stopy aluminium | Narost na krawędziach i przyczepność wiórów | Może być odpowiedni przy odpowiednim smarowaniu |
| Stopy miedzi | Plastyczność materiału i zachowanie wiórów | Zależne od aplikacji |
| Stal nierdzewna | Hartowanie przez zgniot, ogrzewanie i smarowanie | Wymaga starannej selekcji |
| Stopy hartowane lub ścierne | Odporność na zużycie i obciążenie termiczne | Często rozważaj specjalistyczne narzędzia |
Dane aplikacyjne producenta dotyczące niepowlekanych gwintowników ze spiralnymi rowkami zwykle rozróżniają wydajność w zależności od twardości przedmiotu obrabianego i grupy materiału, co wzmacnia znaczenie wyboru warunków skrawania dla rzeczywistego materiału, a nie polegania na uniwersalnej prędkości. :contentReference[oaicite:5]{index=5}
Przewodnik wyboru dla kupujących i mechaników
Wybór prawidłowego gwintownika z rowkiem spiralnym DIN bez powłoki wymaga czegoś więcej niż tylko potwierdzenia nominalnego rozmiaru gwintu. Przed złożeniem zamówienia sprawdź następujące specyfikacje:
- Standard gwintu:Sprawdź, czy aplikacja wymaga systemu gwintów metrycznych, precyzyjnych lub innego systemu gwintów.
- Średnica nominalna:Dopasuj średnicę gwintownika do wymaganego gwintu wewnętrznego.
- Poziom:Potwierdź dokładny skok, zamiast zakładać gruby gwint.
- Tolerancja:Wybierz wymaganą tolerancję gwintu wewnętrznego, np. 6H, jeśli ma to zastosowanie.
- Długość kranu:Upewnij się, że długość robocza jest odpowiednia do wymaganej głębokości gwintu.
- Konstrukcja trzonka:Upewnij się, że wymiary trzpienia i kwadratu są zgodne z uchwytem.
- Geometria fletu:Weź pod uwagę charakterystykę wiórów materiału i głębokość otworu.
- Materiał narzędzia:HSS-E jest częstym wyborem w przypadku wymagających zastosowań związanych z gwintowaniem maszynowym ogólnego przeznaczenia.
- Przygotowanie otworu:Użyj właściwej średnicy otworu prowadzącego i utrzymuj odpowiednią jakość otworu.
- Warunki maszyny:Należy wziąć pod uwagę sterowanie wrzecionem, osiowanie, dostarczanie chłodziwa i dokładność cofania.
Wskazówka dla kupującego:Nie kupuj kranu opartego wyłącznie na „DIN”, „HSS” lub „spiralnym rowku”. Pełna specyfikacja określa, czy narzędzie jest odpowiednie dla danego zastosowania.
Ważne parametry obróbki
Nawet wysokiej jakości gwintownik może dawać słabe wyniki, jeśli warunki obróbki są nieprawidłowe. Średnica otworu, prędkość gwintowania, synchronizacja wrzeciona, smarowanie, wyrównanie i głębokość gwintu wpływają na wydajność.
Prędkości skrawania nie należy traktować jako liczby uniwersalnej. Zależy to od materiału narzędzia, gatunku przedmiotu obrabianego, średnicy gwintownika, sztywności maszyny, chłodziwa, głębokości gwintu i wymagań produkcyjnych. Na przykład opublikowane dane techniczne niepowlekanego gwintownika ze spiralnymi rowkami HSS-E DIN określają zastosowania w przypadku otworów nieprzelotowych i określoną maksymalną głębokość gwintowania w stosunku do średnicy narzędzia, co pokazuje, dlaczego producenci powinni zapoznać się z konkretnym arkuszem danych narzędzia, zamiast stosować jedną prędkość lub głębokość dla każdego rozmiaru. :contentReference[oaicite:6]{index=6}
Praktyczna lista kontrolna procesu
- Przed gwintowaniem sprawdź średnicę wywierconego otworu.
- Usuń zadziory przy wejściu do otworu.
- Utrzymuj dokładne ustawienie wrzeciona w stosunku do otworu.
- Używaj płynu chłodzącego odpowiedniego dla materiału przedmiotu obrabianego.
- Synchronizuj cykl gwintowania.
- Pozostaw wystarczający prześwit na dnie ślepego otworu.
- Monitoruj moment obrotowy i nietypowe wibracje.
- Przed ciągłą produkcją sprawdź pierwszy element gwintowany.
Niepowlekane vs. powlekane krany spiralne
Decyzja pomiędzy gwintownikiem niepowlekanym a powlekanym powinna opierać się na środowisku obróbki. Żadna z opcji nie jest automatycznie lepsza w przypadku każdego zadania.
| Czynnik | Niepowlekany kran ze spiralnym rowkiem | Powlekany kran ze spiralnym rowkiem |
|---|---|---|
| Koszt początkowy | Generalnie ekonomiczne | Generalnie wyższy |
| Obróbka powierzchni | Jasne / nieobrobione | Dodatkowa warstwa powłoki |
| Obróbka ogólna | Mocna, praktyczna opcja | Przydatne, gdy wymagana jest dodatkowa odporność na zużycie |
| Zastosowania o dużym zużyciu | Zależne od aplikacji | Może zapewnić korzyści |
Kluczem jest zrównoważenie kosztów narzędzia z rzeczywistą trwałością narzędzia, czasem cyklu, trudnością materiałową i jakością gwintu. Droższe narzędzie niekoniecznie jest bardziej ekonomiczne, jeśli środowisko produkcyjne nie korzysta z jego dodatkowych właściwości.
Typowe problemy i praktyczne rozwiązania
| Problem | Możliwa przyczyna | Zalecana kontrola |
|---|---|---|
| Tap pęka wewnątrz otworu | Ubijanie wiórów, nadmierny moment obrotowy, złe ustawienie | Sprawdź otwór prowadzący, smarowanie, głębokość i cykl gwintowania |
| Szorstki wątek | Słabe odprowadzanie wiórów lub zużyte krawędzie skrawające | Sprawdź stan rowka i dopływ chłodziwa |
| Oversize'owy wątek | Nieprawidłowa tolerancja gwintowania lub niestabilny proces | Sprawdź specyfikację kranu i synchronizację maszyny |
| Nadmierne ciepło | Wysoka prędkość, tarcie, niewystarczające smarowanie | Zoptymalizuj prędkość i płyn chłodzący |
| Krótka żywotność narzędzia | Niedopasowanie materiału lub nadmierne obciążenie skrawaniem | Przejrzyj materiał, geometrię gwintownika i dane aplikacji |
Typowe zastosowania
Gwintowniki z rowkiem spiralnym DIN są szczególnie przydatne w operacjach obróbki, gdzie ważne jest kontrolowane odprowadzanie wiórów. Ich geometria jest powszechnie kojarzona z gwintowaniem otworów nieprzelotowych, chociaż dokładna przydatność zależy od przedmiotu obrabianego i warunków skrawania. :contentReference[oaicite:7]{index=7}
- Obróbka podzespołów samochodowych
- Ogólne części mechaniczne
- Precyzyjne elementy metalowe
- Produkcja urządzeń przemysłowych
- Produkcja elementów aluminiowych i nieżelaznych
- Obróbka elementów stalowych
- Czynności konserwacyjne i naprawcze
- Produkcja prototypowa i małoseryjna
- Otwory gwintowane w obudowach i zespołach maszyn
- Komponenty wymagające stałej jakości gwintu wewnętrznego
Kwestie dotyczące jakości i produkcji
Dla profesjonalnych nabywców spójność wymiarowa to tylko jeden z elementów jakości kranu. Proces produkcyjny powinien również koncentrować się na geometrii rowka, stanie krawędzi tnącej, obróbce cieplnej, dokładności gwintu, wykończeniu powierzchni, koncentryczności i procedurach kontrolnych.
Specyfikacje DIN pomagają zdefiniować ważne cechy wymiarowe i związane z gwintem, ale kupujący nadal powinni żądać pełnej dokumentacji technicznej dla dokładnego modelu kranu. Komercyjne gwintowniki z rowkami spiralnymi DIN pokazują, że specyfikacje mogą obejmować materiał narzędzia, normę, rozmiar gwintu, skok, kierunek skrawania, tolerancję, liczbę rowków, wymiary chwytu i zalecaną głębokość otworu nieprzelotowego. :contentReference[oaicite:8]{index=8}
Taizhou Hongyi Precision Tools Co., Ltd.koncentruje się na precyzyjnych narzędziach skrawających do profesjonalnych zastosowań w obróbce skrawaniem. W przypadku nabywców zaopatrujących się w gwintowniki ze spiralnymi rowkami DIN bez powłoki dostawca powinien być w stanie wyjaśnić rozmiar gwintu, skok, tolerancję, materiał, geometrię rowka, odpowiednie elementy obrabiane, wymagania produkcyjne i możliwości dostosowania przed zarekomendowaniem narzędzia.
Inteligentniejsza lista kontrolna zakupów
- Zidentyfikuj materiał przedmiotu obrabianego.
- Potwierdź średnicę i skok gwintu.
- Zdefiniuj głębokość otworu nieprzelotowego.
- Określ wymaganą tolerancję gwintu.
- Potwierdź normę DIN i wymiary gwintownika.
- Określ, czy powierzchnia niepowlekana jest odpowiednia.
- Omów prędkość skrawania, chłodziwo i stan maszyny.
- Poproś o próbki lub zalecenia techniczne dotyczące zastosowań krytycznych.
Często zadawane pytania
Czy gwintowniki DIN bez powłoki nadają się do otworów nieprzelotowych?
Tak. Geometria spiralnego rowka jest szczególnie przydatna w przypadku otworów nieprzelotowych, ponieważ pomaga w przemieszczaniu wiórów w górę i od dna otworu. Dokładna maksymalna głębokość gwintowania zależy od konstrukcji narzędzia i specyfikacji producenta. :contentReference[oaicite:9]{index=9}
Czy kran niepowlekany oznacza niższą jakość?
Nie. Niepowlekany kran może być precyzyjnym narzędziem wysokiej jakości. Jego wydajność zależy od materiału podstawowego, geometrii, obróbki cieplnej, dokładności szlifowania, materiału przedmiotu obrabianego, smarowania i warunków obróbki.
Jaka jest główna zaleta kranu spiralnego?
Główną zaletą jest kontrolowane odprowadzanie wiórów. Spiralny rowek pomaga odprowadzać wióry z obszaru skrawania, co jest szczególnie cenne w przypadku gwintowania otworów nieprzelotowych.
Czy gwintowniki z rowkiem spiralnym HSS-E nadają się do obróbki przemysłowej?
HSS-E jest szeroko stosowany w gwintownikach maszynowych i może zapewnić użyteczną kombinację twardości, wytrzymałości i odporności na ciepło. Jednakże właściwy gatunek powinien być zawsze dobrany do przedmiotu obrabianego i warunków skrawania.
Jak można ograniczyć pękanie kranu?
Zacznij od prawidłowej średnicy otworu prowadzącego, utrzymuj dokładne ustawienie, stosuj odpowiednie smarowanie, unikaj nadmiernej prędkości gwintowania, zapewnij wystarczający luz otworu nieprzelotowego i wybierz geometrię rowka odpowiednią do charakterystyki wióra materiału.
Czy kupujący powinni zawsze wybierać gwintowniki powlekane, aby zapewnić dłuższą żywotność narzędzia?
Nie koniecznie. Powłoki mogą zapewnić korzyści w wymagających zastosowaniach, ale dodatkowy koszt może nie być uzasadniony w przypadku każdego materiału lub środowiska produkcyjnego. Właściwy wybór zależy od zużycia, temperatury, prędkości skrawania, wielkości produkcji i całkowitego kosztu obróbki.
Wniosek
Gwintowniki spiralne DIN bez powłoki mogą być skutecznym rozwiązaniem dla producentów poszukujących niezawodnego gwintowania wewnętrznego bez automatycznego dodawania kosztów specjalistycznej powłoki powierzchniowej. Ich największą praktyczną zaletą jest połączenie znormalizowanych wymiarów gwintowników i geometrii rowka spiralnego, która wspomaga odprowadzanie wiórów, szczególnie w zastosowaniach z otworami nieprzelotowymi.
Jednak skuteczne dotknięcie zależy od czegoś więcej niż samo dotknięcie. Materiał przedmiotu obrabianego, rozmiar gwintu, skok, tolerancja, przygotowanie otworu, głębokość gwintowania, synchronizacja maszyny, prędkość skrawania, smarowanie i stan narzędzia muszą ze sobą współdziałać. Odpowiednio dobrany gwintownik niepowlekany może zapewnić czyste gwinty i stabilną produkcję, natomiast źle dobrane narzędzie może zawieść niezależnie od obróbki powierzchni.
Dla producentów i dystrybutorów poszukujących niezawodnych rozwiązań w zakresie gwintów DIN,Taizhou Hongyi Precision Tools Co., Ltd.może zapewnić profesjonalne wsparcie w zakresie wyboru produktu i wymagań aplikacyjnych. Niezależnie od tego, czy potrzebujesz standardowych rozmiarów, określonych tolerancji gwintów, dostaw hurtowych czy zaleceń zorientowanych na zastosowanie, wybór właściwej specyfikacji narzędzia jest pierwszym krokiem w kierunku bardziej stabilnej obróbki.
Szukasz odpowiedniego gwintownika spiralnego DIN?
Potrzebujesz pomocy w dopasowaniu rozmiaru gwintownika, skoku, tolerancji, materiału, geometrii rowka lub wymagań produkcyjnych? Skontaktuj się z Taizhou Hongyi Precision Tools Co., Ltd. aby omówić Twoje zastosowanie obróbki i znaleźć odpowiednie rozwiązanie do gwintowania.
Skontaktuj się z namidla profesjonalnego wsparcia narzędziowego i niestandardowych wymagań.
Powiązane wiadomości
- Jak gwintowniki ze spiralnymi rowkami DIN bez powłoki zmniejszają koszty narzędzi w produkcji
- Gwintowniki spiralne DIN bez powłoki i przejście w stronę elastycznej obróbki
- Dlaczego gwintowniki ze spiralnymi rowkami DIN bez powłoki przyciągają uwagę w obróbce CNC
- W jaki sposób jeden z warsztatów mechanicznych zmniejszył liczbę odrzutów gwintowanych o 60% — po przejściu na gwintowniki z prostymi rowkami DIN do operacji z otworami nieprzelotowymi?
- Dlaczego gwintowniki z przedłużoną spiralą DIN są niezbędne do gwintowania o wysokiej wydajności?
- Dlaczego gwintowniki ISO ze spiralnymi rowkami i powłoką są niezbędne do precyzyjnego gwintowania?
Zostaw mi wiadomość
Nowe Produkty


Zalecenia dotyczące wiadomości