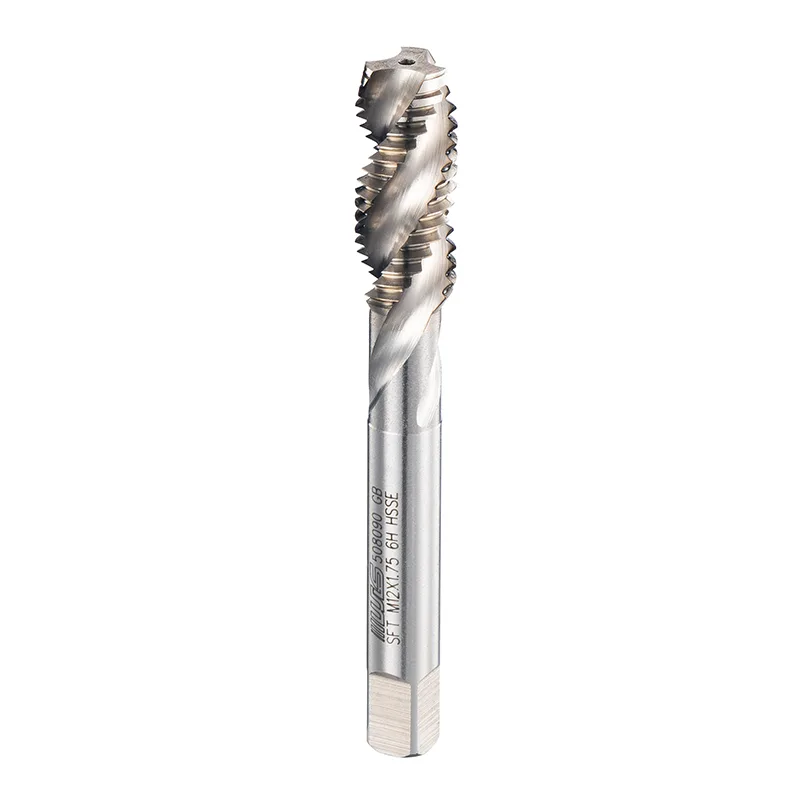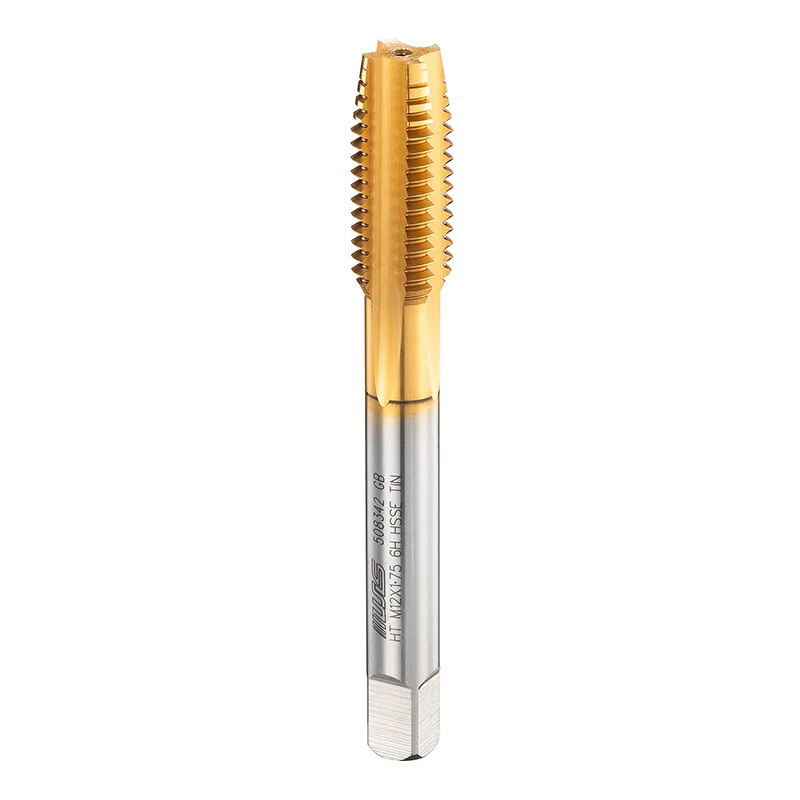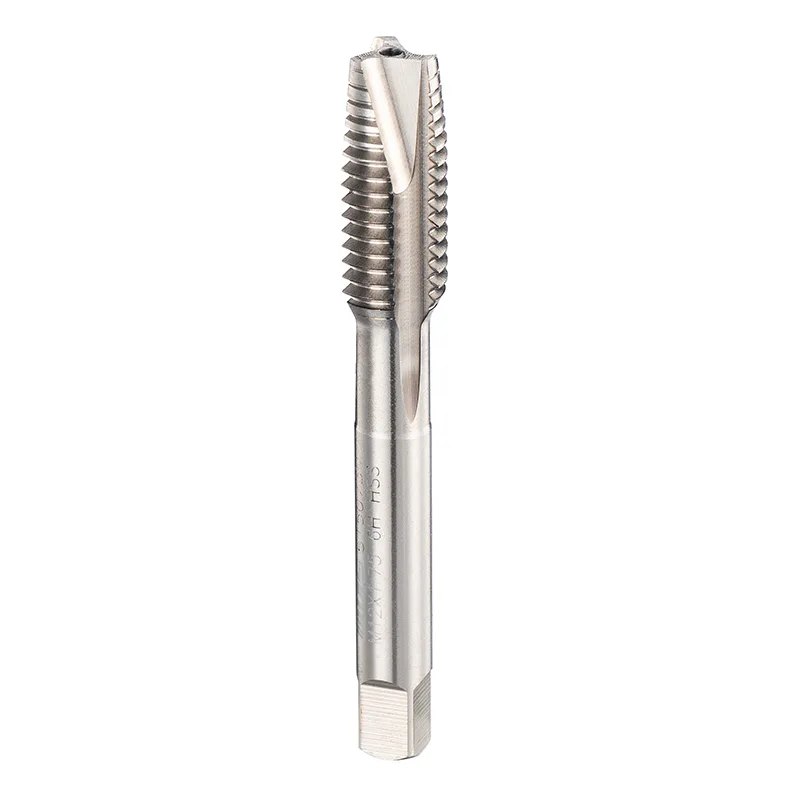
Jak gwintowniki ze spiralnymi rowkami DIN bez powłoki zmniejszają koszty narzędzi w produkcji
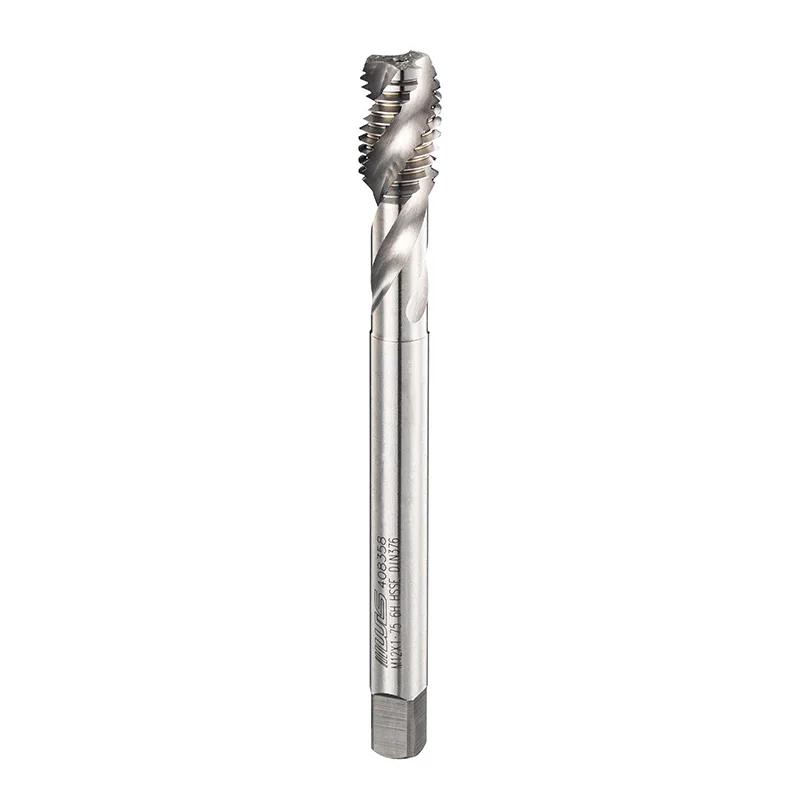
Koszty oprzyrządowania wykraczają poza cenę narzędzia skrawającego. Częste wymiany, uszkodzone gwintowniki, odrzucone komponenty i przestoje maszyn zwiększają koszty produkcji części gwintowanych. Ponieważ warsztaty CNC poszukują bardziej wydajnych metod produkcji,Gwintowniki spiralne DIN bez powłokioferują użyteczną perspektywę dotyczącą wpływu wyboru narzędzia na koszty produkcji.
Najważniejszą kwestią nie jest po prostu to, czy kran ma powłokę. W ten sposób jego geometria, wydajność skrawania i żywotność wpływają na koszt produkcji akceptowalnych gwintów.
Dlaczego koszty gwintowania są często pomijane
Gwintowanie zajmuje tylko niewielką część wielu cykli obróbki, ale defekty na tym etapie mogą zagrozić całemu komponentowi. Uszkodzony gwint wewnętrzny może wymagać przeróbki lub skutkować odrzuceniem. Zepsuty kran wewnątrz przedmiotu obrabianego może również przerwać produkcję i skomplikować odzysk części.
Typowe źródła dodatkowych kosztów obejmują przedwczesne zużycie narzędzi, nadmierny moment skrawania, złe przygotowanie otworu, częste zmiany narzędzi i niestabilną jakość gwintu. Rozwiązanie tych problemów wymaga zbadania całego procesu gwintowania, a nie skupiania się wyłącznie na cenie narzędzia.
Jak konstrukcja rowka spiralnego wpływa na wydajność produkcji
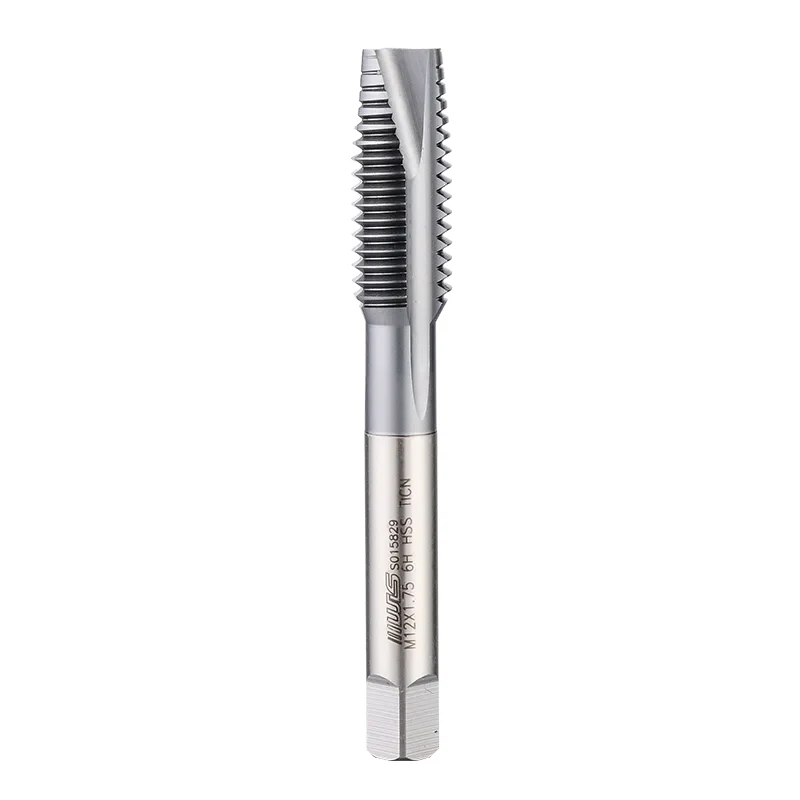
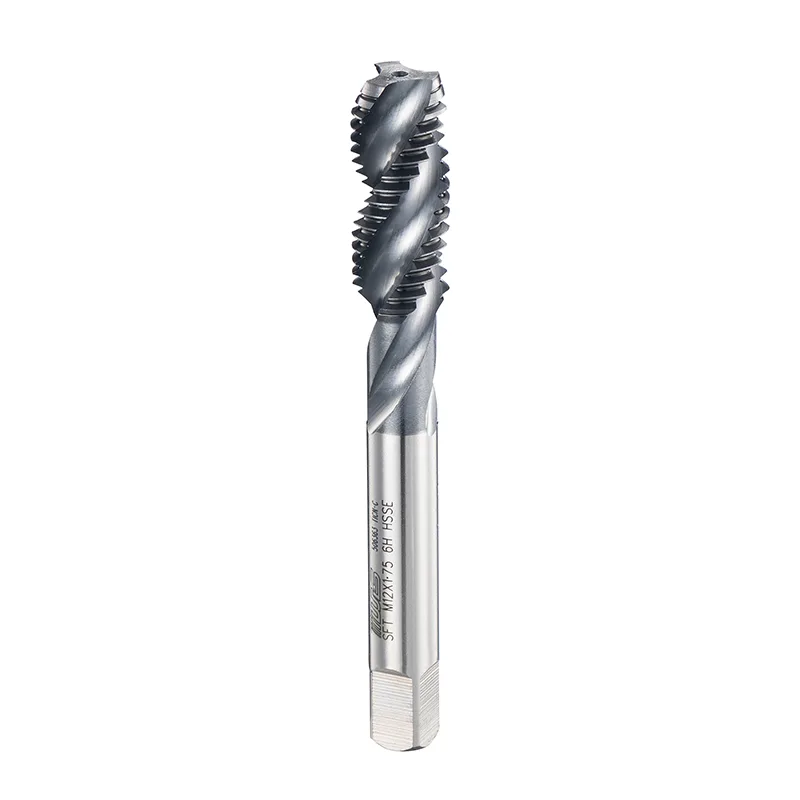
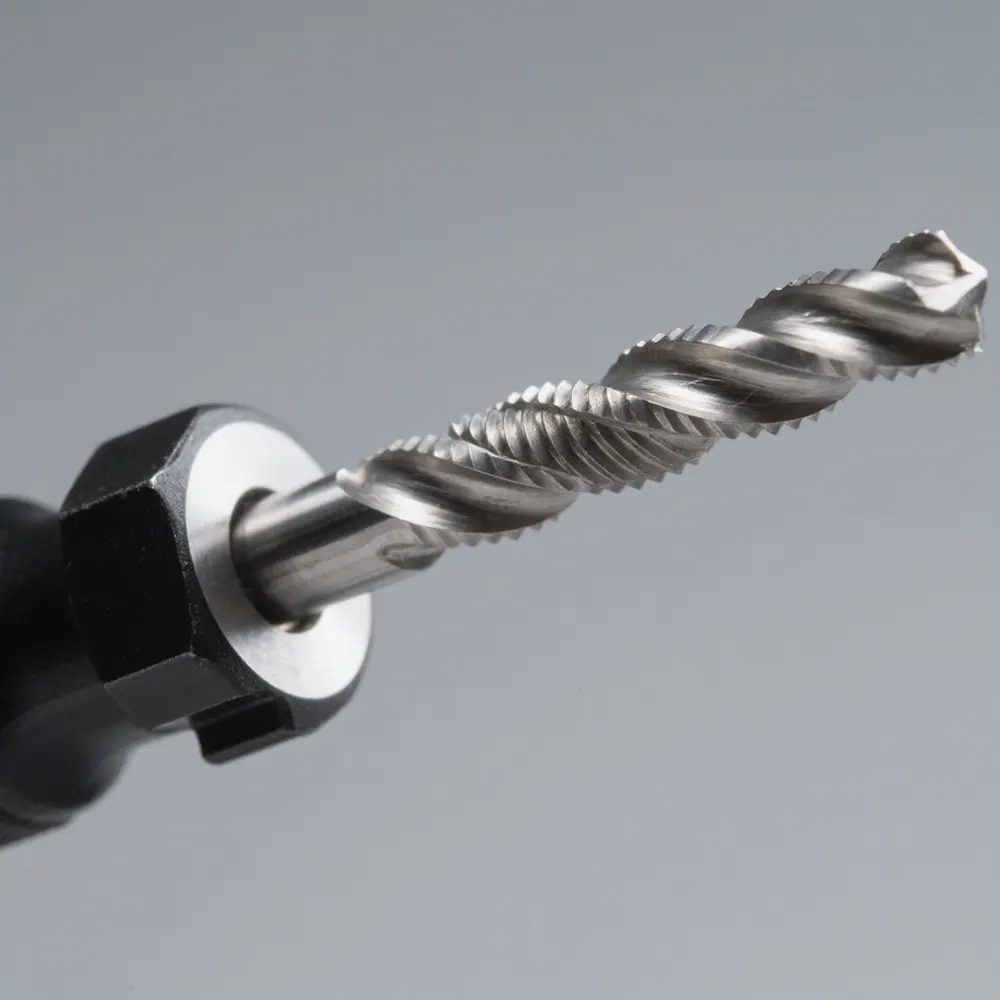
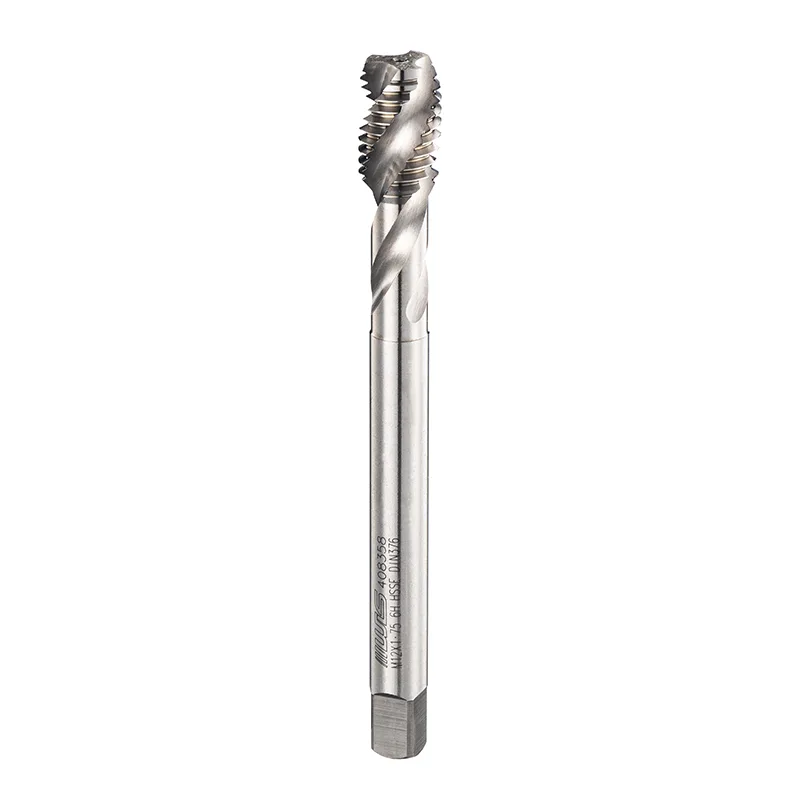
Gwintowniki ze spiralnymi rowkami posiadają spiralne rowki, które pomagają kierować wióry z dala od obszaru skrawania. Konstrukcja ta jest szczególnie przydatna w wielu operacjach z otworami nieprzelotowymi, gdzie wióry nie mogą wydostać się przez przeciwną stronę przedmiotu obrabianego.
Słabe odprowadzanie wiórów może zwiększyć opór skrawania, uszkodzić powierzchnie gwintu i przyczynić się do złamania gwintownika. Odpowiednia geometria rowka spiralnego pomaga zarządzać ruchem wiórów i zapewnia spójne formowanie gwintu.
Korzyści produkcyjne wynikają z ograniczenia możliwych do uniknięcia przerw i utrzymania akceptowalnej jakości gwintu. Właściwości materiału, geometria rowka, głębokość otworu, smarowanie i parametry skrawania wpływają na wynik końcowy.
Czy niepowlekane krany oferują przewagę kosztową?
Powłoki mogą poprawić odporność na zużycie i zmniejszyć tarcie w określonych zastosowaniach obróbki. Jednak nie każda operacja wymaga takiej samej obróbki powierzchni.
Gwintowniki niepowlekane mogą być odpowiednie do zastosowań, w których podłoże narzędzia, najnowocześniejsza jakość i warunki obróbki zapewniają wymaganą wydajność bez dodatkowej powłoki. Ich atrakcyjność ekonomiczna polega na dopasowaniu narzędzia do zadania, a nie na płaceniu za funkcje, które oferują ograniczoną wartość w konkretnej operacji.
Ważne jest rozróżnienie pomiędzy ceną zakupu a kosztem operacyjnym. Tańszy kran może wymagać częstszej wymiany, natomiast kran powlekany może zapewnić lepszą ekonomikę w zastosowaniach, które korzystają z jego charakterystyki zużycia.
Gwintowniki spiralne DIN bez powłokinależy zatem oceniać na podstawie ich działania w zamierzonym zastosowaniu, w tym trwałości narzędzia, dokładności gwintu i spójności produkcyjnej.
Porównanie ceny narzędzia z całkowitymi kosztami operacyjnymi
Praktyczne porównanie uwzględnia pełny koszt produkcji akceptowalnych gwintów.
| Czynnik kosztowy | Co mierzyć | Wpływ na produkcję |
|---|---|---|
| Zakup narzędzi | Koszt za dotknięcie | Bezpośrednie wydatki na narzędzia |
| Żywotność narzędzia | Dopuszczalne otwory na kran | Częstotliwość wymiany |
| Zmiany narzędzi | Czas zmiany | Dostępny czas maszynowy |
| Złamanie kranu | Częstotliwość awarii i czas odzyskiwania | Przestoje i potencjalny złom |
| Wątek odrzuca | Wadliwe komponenty na przebieg | Przeróbki i straty materiałowe |
| Kontrola | Czas spędzony na sprawdzaniu wątków | Koszty produkcji |
| Czas cyklu | Czas na ukończony komponent | Ogólna przepustowość |
Aby uzyskać znaczące wyniki, w porównaniach należy wykorzystywać równoważne materiały, specyfikacje gwintów, głębokości otworów i warunki obróbki.
Obliczanie kosztu dopuszczalnego wątku
Rozważmy hipotetyczną operację polegającą na wykonaniu 10 000 gwintowanych otworów. Jeśli jeden gwintownik wykona 500 akceptowalnych otworów, potrzeba około 20 gwintowników. Jeśli inny wykona 800 akceptowalnych otworów w równoważnych warunkach, potrzeba około 13 gwintowników.
Oznacza to o siedem kranów mniej w całym cyklu produkcyjnym. To, czy druga opcja zapewni większe ogólne oszczędności, zależy od ceny narzędzia, czasu obróbki, pęknięć, wyników kontroli i współczynnika odrzutów.
Praktyczny pomiar to:
Koszt na akceptowalny otwór gwintowany = Całkowity koszt gwintowania ÷ Liczba dopuszczalnych otworów gwintowanych
Całkowity koszt gwintowania obejmuje zużycie narzędzi, przydzielony czas pracy maszyny, robociznę, poprawki i złom związany z operacją.
Kalkulacja ta daje zespołom produkcyjnym wyraźniejsze porównanie niż sama cena jednostkowa.
Zgodność materiałowa określa wydajność narzędzia
Różne materiały powodują różne warunki skrawania, bezpośrednio wpływając na zużycie gwintownika i jakość gwintu.
Stal węglowa wymaga szczególnej uwagi w zakresie obciążenia skrawającego i kontroli wiórów. Stal nierdzewna może generować wysoki opór skrawania i wyzwania związane z hartowaniem. Stopy aluminium mogą powodować problemy z tworzeniem się wiórów i przyczepnością materiału, podczas gdy żeliwo generalnie wytwarza wióry o innej charakterystyce.
Różnice te wpływają na geometrię narzędzia, parametry skrawania i wymagania dotyczące smarowania. Konfiguracja, która sprawdza się dobrze na jednym materiale, może wymagać dostosowania na innym.
W przypadku operacji z otworami nieprzelotowymi głębokość otworu i odprowadzanie wiórów są szczególnie ważne, ponieważ dostępna przestrzeń na wióry jest ograniczona. Dopasowanie gwintownika do przedmiotu obrabianego i wymagań gwintu pomaga zapobiegać możliwemu do uniknięcia zużyciu i wadom obróbki.
Cztery sposoby kontrolowania wydatków na gwintowanie
1. Sprawdź średnicę otworu prowadzącego
Niewymiarowy otwór prowadzący zwiększa ilość materiału, jaki musi usunąć gwintownik, zwiększając moment skrawania i potencjalnie przyspieszając zużycie. Większy otwór zmniejsza zaangażowanie gwintu. Sprawdzenie średnicy wiercenia przed gwintowaniem pomaga uniknąć obu problemów.
2. Standaryzacja warunków skrawania
Prędkość gwintowania, synchronizacja posuwu, smarowanie i dostarczanie chłodziwa wpływają na wydajność skrawania. Udokumentowane parametry obróbki redukują niepotrzebne korekty i ułatwiają odtworzenie wyników produkcji.
3. Monitoruj zużycie narzędzia i jakość gwintu
Trwałość narzędzia należy mierzyć na podstawie wymiarów gwintu, wyników pomiarów i stanu powierzchni. Konsekwentna kontrola pomaga zidentyfikować zużycie, zanim spowoduje ono rozległe wady lub nieoczekiwaną awarię narzędzia.
4. Śledź wyniki produkcji
Rejestrowanie zużycia narzędzi, przestojów maszyn, odrzuconych gwintów i częstotliwości wymiany pozwala ujawnić, skąd biorą się koszty. Zapisy te pomagają również odróżnić problemy związane z narzędziami od problemów z maszyną lub nieprawidłowym przygotowaniem otworu.
Dlaczego standaryzacja ma znaczenie w produkcji CNC
Warsztaty CNC często przetwarzają wiele typów komponentów, co sprawia, że powtarzalne procedury konfiguracji stają się coraz cenniejsze. Standaryzowane specyfikacje narzędzi, programy obróbki i metody kontroli zmniejszają zależność od indywidualnych ustawień.
Udokumentowane procedury gwintowania pozwalają zidentyfikować narzędzia odpowiednie do typowych materiałów i rozmiarów gwintów. Kiedy nowy komponent wchodzi do produkcji, zapisy te stanowią punkt wyjścia do wyboru i walidacji procesu.
To podejście ma zastosowanie w przypadku komponentów samochodowych, form, sprzętu elektronicznego, części związanych z lotnictwem i maszynami wykorzystującymi nową energię, gdzie dokładność gwintu wpływa na jakość montażu i dalszą produkcję.
Celem jest sprawienie, aby zmiany narzędzi i dostosowania procesów były mierzalne, a nie poleganie na powtarzających się próbach i błędach.
Jak normy DIN wspierają wybór narzędzi
Normy DIN zapewniają ustalone odniesienia dla wymagań wymiarowych i technicznych w obróbce przemysłowej. W przypadku operacji gwintowania odpowiednia specyfikacja określa wymagania, takie jak średnica gwintu, skok i tolerancja.
Wybór kranu zgodnego ze standardem DIN to tylko część decyzji. Geometria gwintownika musi również odpowiadać materiałowi, konfiguracji otworów i procesowi obróbki.
Gwintowniki spiralne DIN bez powłokimają zastosowanie w zastosowaniach, w których geometria rowka spiralnego i charakterystyka skrawania narzędzia spełniają określone wymagania dotyczące gwintowania. Ich wartość ekonomiczną można ocenić na podstawie zapisów trwałości narzędzi, wyników kontroli i obliczeń kosztu otworu.
Precyzyjne oprzyrządowanie w nowoczesnej produkcji
Wilson, powiązany z Taizhou Hongyi Precision Tools Co., Ltd., ma ponad 20-letnie doświadczenie w produkcji narzędzi precyzyjnych. Jej asortyment produktów obejmuje gwintowniki maszynowe, gwintowniki ze spiralnymi rowkami, gwintowniki walcowane, gwintowniki ręczne i gwintowniki DIN do zastosowań w przemyśle motoryzacyjnym, zastosowaniach lotniczych, produkcji form, urządzeniach elektronicznych, sprzęcie nowej energii i obróbce metali.
Zastosowania te pokazują, jak ważne jest dopasowanie projektu narzędzia do wymagań produkcyjnych. Geometria narzędzia i precyzja wykonania wpływają na wydajność skrawania, natomiast warunki obróbki decydują o konsystencji gotowego gwintu.
Konkluzja: Zmierz koszt gotowego gwintu
Obniżenie kosztów oprzyrządowania wymaga czegoś więcej niż tylko wybrania najtańszego gwintownika. Najbardziej przydatne porównanie mierzy koszt produkcji akceptowalnych gwintów, w tym zużycie narzędzi, przestoje, poprawki i odrzucone komponenty.
Gwintowniki ze spiralnymi rowkami DIN bez powłoki stanowią opcję obróbki skrawaniem dostosowaną do ich geometrii i charakterystyki skrawania. Ich opłacalność najlepiej ocenić na podstawie rzeczywistych danych produkcyjnych, a nie samego stanu powłoki.
W przypadku obróbki precyzyjnej efektywna kontrola kosztów łączy w sobie odpowiedni dobór narzędzi, prawidłowe przygotowanie otworu, znormalizowane warunki skrawania i konsekwentną kontrolę. Pomiar kosztu akceptowalnego otworu gwintowanego stanowi praktyczną podstawę do poprawy decyzji dotyczących narzędzi i wydajności produkcji.
Poprzedni :
-
Powiązane wiadomości
- Gwintowniki spiralne DIN bez powłoki i przejście w stronę elastycznej obróbki
- Dlaczego gwintowniki ze spiralnymi rowkami DIN bez powłoki przyciągają uwagę w obróbce CNC
- Co sprawia, że gwintowniki ze spiralnymi rowkami DIN bez powłoki są praktycznym wyborem do precyzyjnego gwintowania?
- W jaki sposób jeden z warsztatów mechanicznych zmniejszył liczbę odrzutów gwintowanych o 60% — po przejściu na gwintowniki z prostymi rowkami DIN do operacji z otworami nieprzelotowymi?
- Dlaczego gwintowniki z przedłużoną spiralą DIN są niezbędne do gwintowania o wysokiej wydajności?
- Dlaczego gwintowniki ISO ze spiralnymi rowkami i powłoką są niezbędne do precyzyjnego gwintowania?
Zostaw mi wiadomość